O comandă de înlocuire spune aceeași poveste mai des decât ar trebui. O stație de tratare termică a repetat o comandă de tăvi de cuptor cu același desen, dar cu o calitate puțin mai ieftină, iar în șase luni tăvile din zona fierbinte s-au lăsat cu 40 mm, în timp ce două s-au crăpat la nervuri. Desenul nu se schimbase, dar înlocuitorul cu conținut scăzut de nichel nu avea date de fluaj pentru atmosfera de cementare la 980 °C. Așa funcționează turnarea din oțel rezistent la căldură: gradul, procesul de turnare și condițiile de funcționare decid durata de viață cu mult înainte ca piesa să părăsească turnătoria.
Specificarea corectă a pieselor turnate din oțel rezistent la căldură înseamnă potrivirea a trei opțiuni interdependente: un aliaj a cărui scară de oxid rămâne stabilă la temperatura de funcționare, un proces de turnare care oferă o structură solidă pentru geometria piesei și un design care tolerează ciclurile termice pe care le experimentează de fapt componenta. Când una dintre acestea este slabă, nicio rutină de inspecție sau acoperire de suprafață nu va salva piesa în funcțiune.
Ce face ca un oțel să fie rezistent la căldură
Oțelurile rezistente la căldură își datorează cea mai mare parte a stabilității cromului, care formează la suprafață o scară subțire de oxid de crom strâns legată. Oțelul carbon simplu începe să crească considerabil peste aproximativ 420 °C; un grad de turnare rezistent la căldură conține în mod normal 12 până la 25 la sută crom, astfel încât filmul de protecție rămâne stabil între 700 și 1100 °C. Nichelul menține structura austenitică stabilă la temperaturi ridicate și scade dilatarea termică, ceea ce reduce stresul care determină fisurarea prin oboseală termică. Siliciul îmbunătățește aderența la scară, iar adaosurile de niobiu sau tungsten cresc rezistența la fluaj pentru zonele cele mai fierbinți.
Numai temperatura de funcționare nu este suficientă pentru a selecta un grad. Atmosfera contează la fel de mult: oxidarea, cementarea, sulfurarea sau alte condiții de oxidare și reducere schimbă complet reacțiile de suprafață. În atmosferele cuptorului de cementare, carbonul difuzează prin stratul de oxid și fragilizează aliajul în timp. Interacțiunea fiecărui element cu aceste medii este prezentată în recenzia noastră elemente de aliere comune și funcțiile acestora în oțel termorezistent .
Notele pe care le veți specifica de fapt
Între constructorii de cuptoare, ateliere de tratare termică și proiecte petrochimice, un set mic de grade turnate acoperă cea mai mare parte a lucrării. Numerele germane de mai jos sunt utilizate pe scară largă în specificațiile de turnare europene și asiatice, iar tipurile ASTM A 297 oferă o referință încrucișată rapidă pentru inginerii care lucrează cu proiecte din SUA.
Clasele de turnare rezistente la căldură specificate în mod obișnuit și limitele lor aproximative de utilizare în aer; atmosferele de carburare sau reducătoare scad intervalul de utilizare. | Grad de turnare | Tip ASTM A 297 | Limită indicativă în aer | Piese tipice ale cuptorului |
| 1,4848 GX40CrNiSi25-20 | de tip HK | până la 1000 °C | tăvi de materiale, rame, recuperatoare |
| 1,4852 GX40NiCrSiNb35-26 | tip HP cu niobiu | până la 1100 °C | role de vatră, tuburi radiante |
| 2,4879 GNiCr28W | pe bază de nichel, fără tip direct | până la 1130 °C | role de cuptor, tuburi radiante |
| 26Cr35Ni HP cu conținut ridicat de carbon | de tip HP | 1050 până la 1150 °C | corpuri de înaltă temperatură, piese reformatoare |
Acestea sunt grade turnate, nu produse forjate. Structura turnată este mai puțin prelucrată mecanic, astfel încât datele de rezistență trebuie să provină de la barele de testare turnate separat, mai degrabă decât de la valorile plăcilor testate la moară. Acesta este încă un motiv pentru a cumpăra de la o turnătorie care își publică propriile date de testare în loc să importe numere dintr-o foaie de date scrisă pentru o altă rută de producție.
Cum schimbă procesul de turnare durata de viață
Același aliaj se poate comporta foarte diferit în funcție de modul în care a fost turnat. Trei procese domină turnarea oțelului rezistent la căldură, iar geometria piesei indică de obicei unul dintre ele.
Turnarea centrifugă învârte metalul topit într-o matriță rotativă, producând o structură radială densă cu porozitate scăzută. Este calea standard pentru tuburile radiante, rolele cuptorului, manșoanele și orice parte a cărei lungime este de câteva ori diametrul său. Linia centrifugă de la fabrica noastră acoperă diametre de la 50 mm până la 1000 mm și lungimi de până la 4000 mm, care se ocupă de cea mai mare parte a geometriei tubului cuptorului industrial.
 Tub radiant 1.4852 turnat centrifug pentru încălzirea cuptorului Acest tub radiant 1.4852 este produs prin turnare centrifugală, asigurând o structură radială densă cu porozitate scăzută. Cu rezistență la căldură până la 900°C și diametre de la 50 la 1200 mm, se potrivește diferitelor aplicații de încălzire a cuptorului. Vizualizare produs →
Turnarea de investiții, inclusiv spuma pierdută, este aleasă atunci când contururile sunt complexe, grosimea peretelui trebuie să fie uniformă sau prelucrarea trebuie redusă la minimum. Tăvile, umerasele, suporturile și dispozitivele de precizie beneficiază de forma aproape de plasă și de finisajul mai fin al suprafeței traseului de investiție.
Turnarea cu nisip din rășină rămâne abordarea economică pentru cadrele mari și corpurile grele de peste câteva sute de kilograme, unde prelucrarea este oricum planificată și costul unui model este justificat de cantitate.
Trei căi de turnare pentru piesele din oțel rezistent la căldură și familiile de componente pe care le suportă în mod natural. | Proces | Cel mai potrivit | Dimensiunea plicului | Note de structură |
| Turnare centrifuga | tuburi, role, manșoane | 50 până la 1000 mm diametru, lungime până la 4000 mm | structură radială densă, etanș la presiune |
| Turnare de investiții | contururi complexe, formă aproape netă | de obicei sub 100 kg | pereți subțiri uniformi, precizie dimensională ridicată |
| Turnare cu nisip de rășină | cadre mari, accesorii, baze | până la câteva tone | geometrie flexibilă, alocație de prelucrare necesară |
Șase puncte pentru a fi corect atunci când specificați
- Indicați atmosfera reală a cuptorului. Un grad care supraviețuiește la 1050 °C în aer poate eșua rapid într-o atmosferă de cementare îmbogățită, deoarece carbonul difuzează în aliaj și distruge ductilitatea.
- Definiți ciclul termic, nu doar temperatura de vârf. Numărul de cicluri, viteza de încălzire și mediul de stingere conduc la oboseală termică; În general, cuptoarele cu loturi ucid corpurile de fixare mai repede decât cuptoarele continue.
- Stabiliți reguli dimensionale adecvate pentru turnare. Unghiurile de tiraj, alocațiile de prelucrare și grosimea minimă a secțiunii trebuie să fie realiste pentru procesul selectat, altfel piesa va suporta stresul intern de la solidificare.
- Alegeți un pachet de inspecție pentru nivelul de risc. Spectroscopia cu citire directă acoperă chimia, examinarea metalografică verifică structura, iar scanarea tridimensională verifică dimensiunile critice pe cadre complexe.
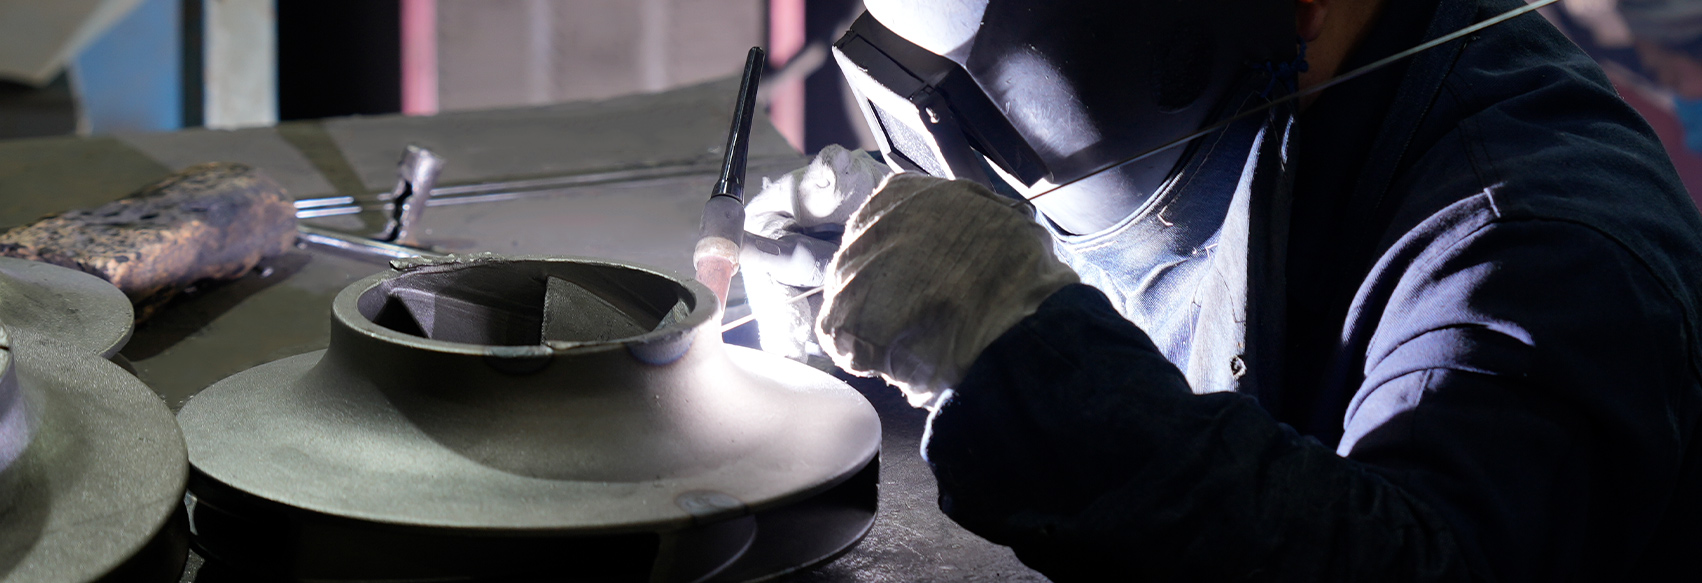
- Aprobați în prealabil condițiile de reparare a sudurii. Piesele turnate de lungă durată sunt aproape întotdeauna reparate la un moment dat; umplutura potrivită, preîncălzire și tratament termic post-sudare determină dacă reparația supraviețuiește în primul an.
- Solicitați dovezi de la serviciul anterior. Două turnătorii pot turna aceeași calitate nominală cu un comportament diferit din cauza închiderii, temperaturii de turnare și tratamentului termic; experiența cu același tip de piesă în același tip de cuptor este o informație pe care niciun desen nu conține.
De ce are nevoie fiecare industrie de la un furnizor de turnare
Stațiile de tratare termică rulează tăvi de materiale, cadre de susținere, retorte și seturi complete de fixare peste 900 °C timp de mii de ore. Distorsiunea și carburarea, mai degrabă decât topirea, decid când o piesă este retrasă. Acesta este motivul pentru care programul de fix pentru nostru industria tratamentelor termice clienții se bazează pe piese turnate 1.4848 și 2.4879 și de ce cadrele sunt turnate dintr-o singură bucată în loc de sudate din mai multe plăci ori de câte ori designul cuptorului o permite.
 1.4848 Cadru de tratament termic pentru încărcare la temperatură ridicată Turnat din oțel 1.4848 rezistent la căldură, acest cadru este construit pentru utilizare repetată în cuptoare cu temperatură înaltă. Oferă rezistență puternică la oxidare și suport stabil pentru piesele de prelucrat, cu un design care maximizează spațiul și previne deplasarea. Vizualizare produs →
Oțelăriile și liniile de tratament termic continuu folosesc role de vatră și role răcite cu apă sub sarcină mecanică ciclică. Combinația dintre temperatura ridicată a metalului și răcirea internă creează gradienți termici abrupti, astfel încât peretele de turnare care poartă sarcina trebuie să fie lipsit de porozitate. Tuburile radiante se confruntă cu condiții similare, cu temperaturi de vârf ale metalului aproape de 1100 °C și o atmosferă oxidantă sau reducătoare în interior, în funcție de configurația arzătorului.
Proiectele chimice și petrochimice amestecă temperatura cu coroziunea. În aceste aplicații, tuburile turnate austenitice și duplex, cum ar fi CD3MN 2205 și CF3M 316L, protejează manșoanele și componentele schimbătorului care trebuie să rămână etanșe atât în medii acide, cât și cu cloruri.
 2205 (CD3MN) Manșoane rezistente la coroziune pentru pompe Fabricate din oțel inoxidabil 2205 duplex, aceste manșoane rezistă la sâmburi, la coroziune cu clorură și la coroziune prin stres. Sunt potrivite pentru sistemele de pompare care manipulează acizi puternici, alcalii și alte lichide corozive, asigurând o durată lungă de viață și stabilitate mecanică. Vizualizare produs →
De ce piesele eșuează devreme și cum să o preveniți
Defecțiunile premature ale pieselor turnate din oțel rezistent la căldură se datorează de obicei la unul dintre cele patru mecanisme, fiecare cu o contramăsură practică.
- Fisurarea prin oboseală termică începe la colțurile ascuțite și la schimbări bruște de secțiune. Distribuiți treptat rigiditatea și adăugați raze oriunde designul o permite.
- Detartrarea prin oxidare reduce peretele portant în timp. Dacă atmosfera este agresivă, adăugați o toleranță de coroziune la începutul vieții în loc să descoperiți pierderea secțiunii după doi ani.
- Carburarea schimbă aliajul din ductil în fragil. Dacă atmosfera cuptorului este bogată în carbon, monitorizați preluarea carbonului pe o probă de rezervă la intervale programate și planificați înlocuirea înainte ca ductilitatea să scadă sub un nivel sigur.
- Deformarea prin fluaj urmează temperatura reală a metalului. Un termocuplu de control citește atmosfera cuptorului, nu aliajul; bazați proiecțiile de viață pe temperatura măsurată a piesei.
Turnarea din oțel rezistent la căldură recompensează aceeași disciplină ca și cuptoarele pe care le deservește: condiții clare de funcționare, materiale controlate și date oneste de inspecție. Când gradul, procesul și geometria sunt specificate ca un singur sistem, piesele cuptorului nu mai sunt defecțiuni de urgență și devin întreținere programată. Când nu sunt, comanda de înlocuire ajunge înapoi la planșa de desen.